龍門銑床的負載“行程”“精度”是決定其加工能力與成品品質的核心三維度,三者相互制約又需協(xié)同適配,只有實現(xiàn)動態(tài)平衡,才能兼顧加工效率與精度要求,具體可從三者的關聯(lián)邏輯、優(yōu)化策略展開解析:
1.三維度的核心關聯(lián)邏輯
負載是銑床加工時主軸與工作臺承受的切削力及工件重量,直接決定加工工況的嚴苛程度;行程指龍門架橫向、滑枕縱向及工作臺縱向的運動范圍,劃定了可加工工件的尺寸邊界;精度則涵蓋定位精度、重復定位精度與加工精度,是保障成品公差達標的關鍵。三者存在明顯制約關系:超負載加工易導致傳動部件變形,引發(fā)行程偏移和精度失控;超大行程運動若缺乏剛性支撐,會因部件撓度增加降低定位精度;而高精度要求則會限制負載上限與行程運動速度,需在三者間找到適配平衡點。
2.負載維度的適配與防護
首先需根據加工材質與工藝標定負載閾值,如銑削高強度合金鋼時,主軸負載需控制在額定功率的70%-80%,避免滿負載運行導致電機過載、刀桿斷裂。針對重型工件加工,需強化工作臺承重能力,采用加厚鑄鐵床身與多點支撐結構,將工件重量分散至床身各受力點,防止工作臺因局部過載變形。同時加裝負載監(jiān)測傳感器,實時采集主軸扭矩、工作臺壓力數據,當負載超閾值時自動降低進給速度或停機預警,既保障設備安全,又避免因負載異常影響行程與精度。
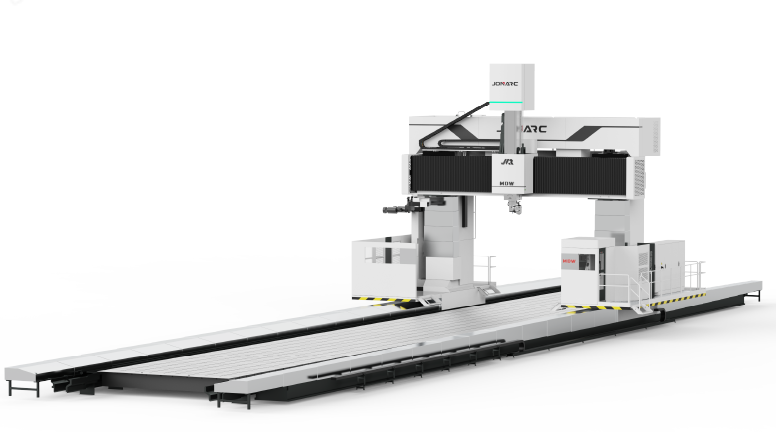
3.行程維度的剛性與穩(wěn)定性強化
大行程龍門銑床易出現(xiàn)“遠端精度衰減”問題,需從結構與傳動兩方面優(yōu)化。結構上采用整體式龍門框架,搭配預應力導軌與重型滑塊,提升龍門架在全行程范圍內的抗變形能力;傳動系統(tǒng)選用高精度滾珠絲杠與伺服電機直連方案,減少傳動間隙,同時在長行程段增設光柵尺全閉環(huán)反饋,實時補償行程定位誤差。針對超寬行程加工,可采用雙驅同步控制技術,同步調節(jié)兩側驅動電機的轉速與扭矩,防止龍門架偏擺導致的行程軌跡偏移,確保全行程運動的平順性。
4.精度維度的全工況補償
精度控制需覆蓋“負載-行程”全場景,一方面建立誤差補償模型,通過傳感器采集不同負載、不同行程位置的加工誤差數據,預存至數控系統(tǒng),實現(xiàn)動態(tài)誤差補償,如針對大負載下的絲杠變形,自動調整進給量修正偏差;另一方面強化環(huán)境與熱變形管控,在機床關鍵部件加裝溫控系統(tǒng),控制床身、主軸的溫差在±1℃內,同時在行程末端設置熱變形補償節(jié)點,抵消長時運行產生的熱位移。此外,定期開展全行程精度標定,通過激光干涉儀檢測定位精度,及時修正絲杠螺距誤差與導軌直線度偏差,保障精度穩(wěn)定性。
通過“負載分級管控、行程剛性強化、精度動態(tài)補償”的協(xié)同策略,可實現(xiàn)龍門銑床三維度的平衡適配,既滿足重型、大尺寸工件的加工需求,又能保障高精度加工標準,提升設備綜合加工能力。

 更新時間:2025-12-09
 點擊次數:1598


 當前位置:

 龍門加工中心
